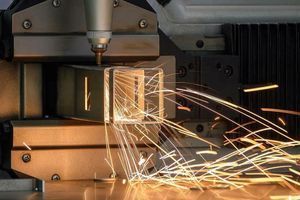
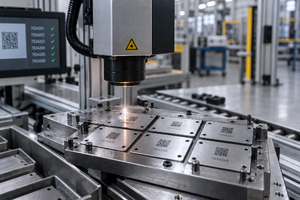
Когда волоконный луч с легкостью разрезает толстый металлический лист, создается впечатление, будто всю работу выполняет только мощная оптика. Однако на самом деле без правильной рабочей среды процесс мгновенно останавливается или начинает давать брак с подгоревшими краями. Вспомогательная среда здесь выполняет двойную задачу: она выдувает жидкий материал из зоны прожига и влияет на химию процесса. Ошибка в выборе баллонов или компрессорного блока для лазерного станка может незаметно «слить» всю прибыль цеха. Поэтому, когда предприятие приобретает современное лазерное оборудование, очень важно сразу просчитать эксплуатационные расходы. Ведь стоимость рабочей среды составляет значительную долю в себестоимости каждой детали.

Влияние газа на себестоимость лазерной резки: физика, химия и финансы
Прежде всего струя газа механически сдувает капли жидкого металла вниз. Но дальше вступает в действие химия. Кислород, например, активно вступает в реакцию окисления и выделяет немало дополнительного тепла, благодаря чему можно быстро резать толстую черную сталь, даже если лазерное оборудование имеет относительно небольшую мощность источника. А вот инертный азот действует наоборот. Он просто охлаждает зону обработки и не дает металлу вступать в контакт с кислородом, оставляя чистый серебристый край. Если параметры обдува подобраны небрежно, то скорость раскроя резко падает, на деталях появляется сильная окалина, а операторам приходится вручную дорабатывать каждую деталь болгарками.
Азот, кислород, сжатый воздух — выбор для различных материалов
Все варианты обдува имеют четко разграниченные сферы применения. Поэтому универсального решения здесь нет. Однако лазерные станки для резки металла работают одинаково в различных условиях, когда используется:
- Кислород. Лучшее решение для толстой конструкционной стали. Позволяет работать при небольших давлениях (0,5–2 бар). Однако при этом остается слой окалины, который перед окраской придется счищать.
- Азот. Лучший выбор для нержавеющей стали, алюминия и латуни. Он обеспечивает идеальный контур для сварки, однако требует огромного давления — от 15 бар и выше.
- Сжатый воздух. Эффективен для тонкого листового металла, когда требуется максимальная скорость и приемлемое качество без необходимости постоянной покупки баллонов.
Почему самый дешевый газ не всегда позволяет получить самую дешевую деталь?
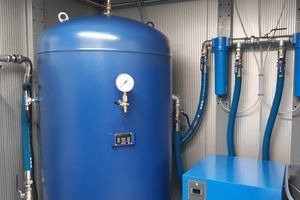
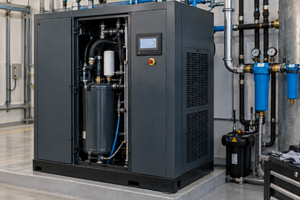
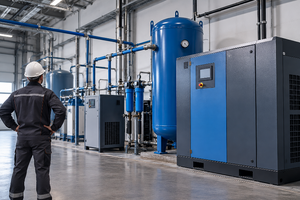
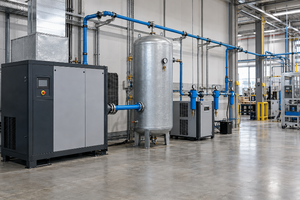
Существует заблуждение, будто воздух — это бесплатный ресурс. Однако для подачи его в оптическую головку потребуются специальные компрессоры для лазера, способные стабильно обеспечивать давление 16–25 бар, а также мощные осушители и каскад фильтров. Малейшая капля смазки или влаги в воздушной магистрали мгновенно сжигает защитное стекло, а то и всю оптику. Если добавить сюда расходы на электроэнергию для компрессорной установки, то выяснится, что «бесплатный» воздух для толстых металлов может оказаться дороже стандартного азота.
Как выбрать газ для конкретной производственной задачи и не переплачивать
Вместо того чтобы сравнивать цену одного кубометра азота со стоимостью кубометра кислорода, рассчитывайте итоговую себестоимость полностью готового изделия. Оценивая свои лазерные станки с ЧПУ, учитывайте следующее:
- Тип производства. Для серийной раскройки тонкого листа собственный воздушный компрессор окупится быстро. А для разовых сложных заказов лучше иметь баллонную рампу.
- Дальнейшие операции. Если деталь предназначается для окраски, оксидная пленка после обработки кислородом отвалится вместе с краской. Дешевле сразу резать азотом, чем нанимать троих рабочих для зачистки кромок.
- Мощность излучателя. Чем мощнее лазер, тем легче он проходит через толстый металл в воздухе или азоте без участия кислорода.

Грамотная оптимизация затрат на газ для лазера всегда выгодна, если основана на трезвом расчете с учетом конкретных задач цеха. Не существует абстрактно «дешевого» или «дорогого» газа, есть только правильные и неправильные технологические решения. Если вы хотите просчитать экономику раскроя, подобрать оборудование для подготовки воздуха или обновить парк станков, наши инженеры помогут разобраться во всех цифрах и наладить стабильный процесс.
Часто задаваемые вопросы
Какой газ лучше всего подходит для лазерной резки нержавейки?
Только азот высокой чистоты. Это единственный способ сохранить антикоррозионные свойства и получить чистую кромку среза.
Можно ли резать металл лазером на сжатом воздухе?
Да, но только при условии идеальной подготовки воздуха (точка росы −40 °C, отсутствие смазки) и соответствующего давления.
Что выгоднее для лазерной резки — азот или кислород?
Кислород дешевле в расходе при обработке толстого черного металла, а азот выгоднее там, где важна чистая кромка без окалины.